|
Produktdetails:
Zahlung und Versand AGB:
|
| Schmieden der Ausrüstung: | 8000T Hydropress mit offenem Druck | Anwendung: | Maschinenteile |
|---|---|---|---|
| Schmelzprozess: | Der Wert der Verringerung wird durch die Verringerung der Verringerung der Verringerung der Verringe | Schmiedeverhältnis: | ≥4 |
| Wärmebehandlung: | N+T Q+T | Maximales Gewicht: | 80T |
ASTM Standard Edelstahlschmiede, Große hydraulische Ram Hebel, Schmiede hydraulische Kolbenstange, Tie Stange
Eine 100.000 Tonnen schwere Presskolonne, aus 30Cr2Ni2Mo geschmiedetem Material, mit einem Rohgewicht von 97 Tonnen.der Außendurchmesser des Endprodukts 800 mm und die Gesamtlänge 20- 400 mm.
30Cr2Ni2Mo (Chinesische Standardlegierung, erhitzt und gehärtet)
Standard: GB/T 3077-2015, einheitlicher digitaler Code: A50300
Es handelt sich um einen mittelkohlenstoffhaltigen Cr-Ni-Mo gehärteten und gehärteten Stahl mit hervorragender Härte, hoher Festigkeit in Verbindung mit guter Zähigkeit, starker Stoßfestigkeit und Ermüdungsbeständigkeit.mit einer Breite von mehr als 20 mm,.
Ausländische gleichwertige Sorten: 30CrNiMo8 (1,6580), SNCM431 (JIS)
1Chemische Zusammensetzung (Massenteil)
C: 0,26 ̊0.34
Si: 0,17 ‰ 0.37
Mn: 0,50 ‰ 0.80
Kr: 1,80 ̊2.20
Ni: 1,80°2.20
Mo: 0,30 ‰ 0.50
P ≤ 0.030S ≤ 0.030; Cu ≤ 0.30
Legierungsfunktion: Cr und Ni verbessern die Härtefähigkeit und Zähigkeit erheblich; Mo unterdrückt die Bruchbarkeit und verbessert die Stabilität der Zähigkeit.
2. Standardmechanische Eigenschaften nach dem Löschen und Härten (φ25 mm Probe, 850°C Öllöschen + Härten)
Zugfestigkeit (Rm): ≥ 980 MPa
Leistungsfestigkeit (ReL): ≥ 835 MPa
Verlängerung (A): ≥ 10%
Reduzierung der Fläche (Z): ≥ 50%
Aufprallenergie KV2: ≥ 71 J
Härte nach Glühen/Hochtemperaturgehärtung: ≤ 269 HBW
Anmerkung: Die mechanischen Eigenschaften des Kerns werden bei Schmieden mit einer Schnittdicke von mehr als 80 mm abnehmen; der Sicherheitsfaktor muss bei der Konstruktion erhöht werden.
Kritischer Durchmesser für die Öldämpfung: ca. 120 mm. Schmiedevorgänge innerhalb von φ150250 mm können eine relativ einheitliche Mikrostruktur erzielen, viel besser als 42CrMo.
3. empfohlene Wärmebehandlung
Schmieden
Schmiedtemperaturbereich: 1180~850°C; Endschmiedtemperatur ≥850°C; langsame Abkühlung nach dem Schmieden (Sandkühlung/Ofenkühlung), um Risse zu vermeiden.
Auslöschen und Härten (konventioneller Weg)
Verbrennung: 850°C, ausreichend Aufbewahrungszeit, Ölkühlung (Härte nach dem Löschen HRC 46°52)
Temperung: 540°C/620°C, Ölkühlung/Wasserkühlung (Vermeiden Sie den Bruchbereich der Temperung; schnelle Kühlung nach der Temperung zur Optimierung der Zähigkeit)
Temperatur bei 540°C: Hohe Festigkeit, Härte ca. 320 ∼ 350 HB
Temperatur bei 600°C: Ausgeglichene Festigkeit und Zähigkeit, Härte ca. 280-310 HB
Oberflächenverstärkung
Nitridation / Ion-Nitridation ist anwendbar (ideal für Zahnräder, Wellenzeitschriften). Vergasung wird aufgrund des mittleren Kohlenstoffgehalts nicht empfohlen. Lokalisierte Hochfrequenz-Induktionshärtung ist verfügbar.
| Sonstiges Material | 4140,4130,18CrNiMo7-6,4340,4330,1.7225 |
| Schmiedeausrüstung | 8000T Hydropress mit offenem Druck |
| Anwendung | |
| Schmelzprozess | Der Wert der Verringerung wird durch die Verringerung der Verringerung der Verringerung der Verringerung der Verringerung der Verringerung der Verringerung der Verringerung der Verringerung der Verringerung der Verringerung der Verringerung der Verringerung der Verringerung der Verringerung der Verringerung der Verringerung der Verringerung. |
| Herstellungsprozess | |
| Schmiedeverhältnis | |
| Anwendbare Norm | ASTM,ASME,DIN,JIS,ISO,BS,API,EN |
| Durchführungsstandard | JB/GB/EN/DIN/JIS/ASME/ASTM/ISO |
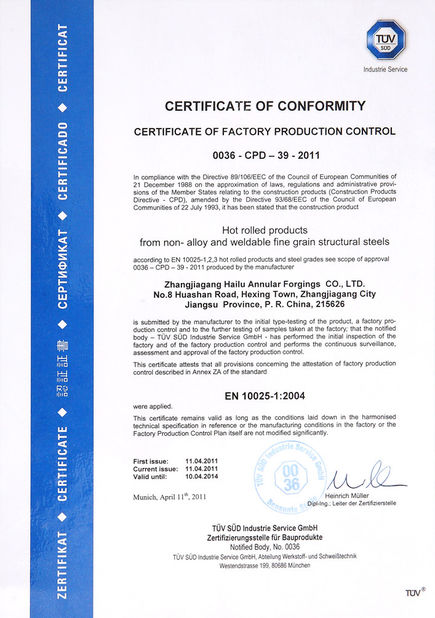
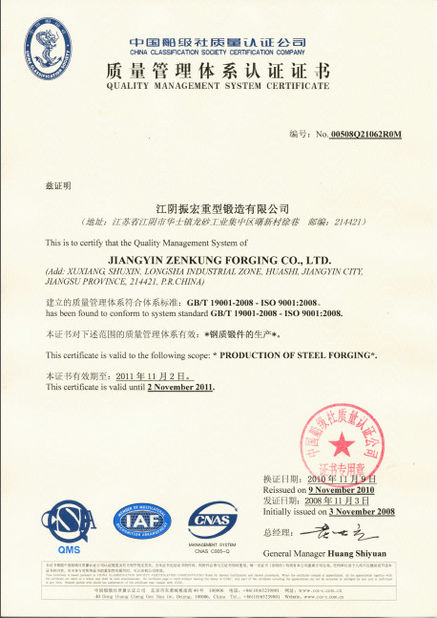
| Zertifizierungsstelle | ISO 9001:2008Die Kommission hat die Kommission aufgefordert, die in Artikel 4 Absatz 1 genannten Maßnahmen zu ergreifen. |
| Lieferfrist | |
| |
| Dienstleistungen | Unsere Dienstleistungen umfassten Schmieden, Verarbeitung, Wärmebehandlung, Fertigbearbeitung, Verpackung, lokale Logistik, Abfertigung von Kunden und Seeverkehr.Wir haben die Anforderungen der Kunden als das wichtigste genommen., und auf die Qualität der Produkte achten. |
Benutzerdefinierte Eigenschaften
| Materialelemente | C | - Ja. | In | P | S | Die | Ni | - Das ist Mo. | |
| 4140 | 0.38-0.43 | 0.15 zu 0.35 | 0.60 zu 0.90 | ≤ 0035 | ≤ 0040 | 0.80-1.10 | - Ich weiß nicht. | 0.15 zu 0.25 | - |
| 4130 | 0.28-0.33 | 0.15 zu 0.35 | 0.40 zu 0.60 | ≤ 0035 | ≤ 0040 | 0.80-1.10 | - Ich weiß nicht. | 0.15 zu 0.25 | |
| 18CrNiMo7-6 | 0.15 zu 0.21 | 0.17-0.35 | 0.50 zu 0.90 | ≤ 0025 | ≤ 0025 | 1.50 bis 1.80 | 1.40-1.70 | 0.25 zu 0.35 | |
| 4340 | 0.38-0.43 | 0.15 zu 0.35 | 0.60 zu 0.80 | ≤ 0035 | ≤ 0040 | 0.70 zu 0.90 | 1.65-2.00 | 0.20 zu 0.30 | - |
| | | | | | | | |
| 4140 | Ø10 | 740 bis 1000 | 450 bis 850 | ≥ 12 | ≥ 25 | V | ≥ 40 | ≤ 250 HBS |
| 4130 | Ø10 | ≥ 930 | ≥ 735 | ≥ 12 | ≥ 50 | V | ≥ 71 | ≤ 229HBS |
| 18CrNiMo7-6 | Ø15 | ≥ 980 | ≥ 785 | ≥ 9 | ≥ 40 | V | ≥ 47 | ≤ 269HBS |
| 4340 | Ø15 | ≥ 980 | ≥ 835 | ≥ 12 | ≥ 55 Jahre | V | ≥ 78 | ≤ 179HBS |
Verfahren;
Qualitätskontrolle des Schmiedeprozesses: Raw material steel ingot into warehouse(test the chemical content) → Cutting→ Heating(Furnace temperture test) → Heat treatment after forging(Furnace temperture test) Discharge the furnace(blank inspection)→ Machining→ Inspection(UT,MT,Visural diamention, Härte)→ QT→ Inspektion ((UT, mechanische Eigenschaften, Härte, Korngröße)→ Fertigbearbeitung→ Inspektion (Maße)→ Verpackung und Kennzeichnung ((Stahlstempel, Kennzeichnung)→ Lagerung Versand
Handelsklausel
| Maximalgewicht | 80T |
| MOQ | 1 PC |
| Lieferzeit | 20-50 Tage |
| Paket | Sperrholzgehäuse, Holzpalette, Stahlrahmen |
| Lieferfrist | Die in Absatz 1 genannten Bedingungen gelten nicht für die in Absatz 1 genannten Waren. |
| Zahlungsfrist | T/T, LC |
| Art der Schifffahrt | |
Schlüsselwörter
Hydraulischer Zylinder umfaßt:Zylinderfass, Kolbenstange (Ölkolbenstange), Kolben, Endkappe
Anmerkung:
![]()
![]()
Ansprechpartner: Mr. Arnold
Telefon: +86-15-15-15-81-878
Faxen: 86-512-58360318