|
Produktdetails:
Zahlung und Versand AGB:
|
| Schmiedeverhältnis: | ≥ 3.5 | Mindestbestellmenge: | 1 Stk |
|---|---|---|---|
| Gestaltungsart: | Schmieden | Maximales Gewicht: | 50T |
| Lieferzeit: | 30–60 Tage | Schmelzvorgang: | Der Wert der Verringerung wird durch die Verringerung der Verringerung der Verringerung der Verringe |
| Material: | Stahl | Wärmebehandlung: | N+T Q+T |
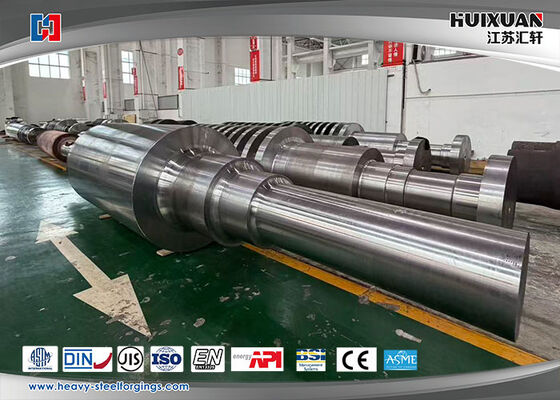
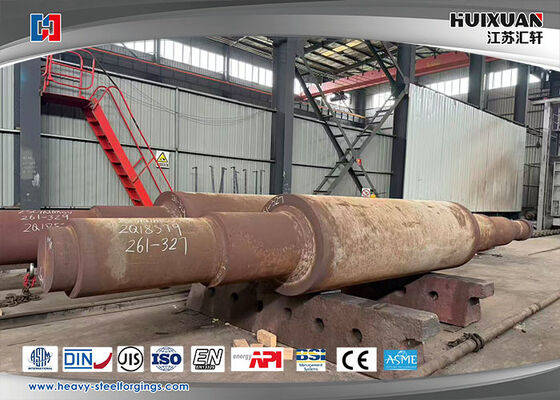
Schwere Stahlschmiede GB/ASTM/DIN Material Schwere Stahlwelle,Motorrotor
Motorrotor: Das rotierende Herz der Elektromotoren
Jeder Elektromotor enthält zwei wesentliche Funktionsteile: den stationären Stator und den rotierenden Rotor.Der Motorrotor wandelt elektromagnetische Kraft in mechanisches Drehmoment um, Antriebsventilatoren, Pumpen, Industrieanlagen, Elektrofahrzeuge und Haushaltsgeräte.In diesem Artikel werden Rotorkategorien vorgestellt., reale Anwendungen, Schlüsselmaterialien und Schmiede-basierte Fertigungs-Workflows.
Haupttypen und typische Anwendungen
Die Rotorkonstruktionen sind auf verschiedene Arbeitsszenarien zugeschnitten.
Rotor für Eichhörnchenkäfige
Dies ist der am weitesten verbreitete Rotor für Wechselstrom-Induktionsmotoren.mit niedrigen Kosten und robuster mechanischer Leistung.
Anwendungsbereiche: Industriepumpen, Förderbänder, Luftkompressoren, Haushalts-Klimakompressoren, allgemeine Fabrikmotoren.
Wundrotor
Ausgestattet mit isolierten mehrphasigen Wicklungen, verbunden mit externen Schaltkreisen über Schlupfringe und Kohlenstoffbürsten, ermöglicht eine flexible Drehmoment- und Drehzahlregelung.
Anwendungsbereiche: Großlastgeräte, z. B. Bergwerksheber, große Krane und Walzmaschinenantriebe.
mit einer Leistung von mehr als 1000 W
Eingebettete oder auf der Oberfläche montierte Permanentmagnete erzeugen Magnetfelder. Sie erzielen eine hohe Energieeffizienz, kompakte Größe und hohe Leistungsdichte.
Anwendungen: Antriebsmotoren für Fahrzeuge mit neuer Energie, industrielle Servomotoren, Roboterverbindungen, Hochgeschwindigkeitsbläser und Drohnen-Antriebssysteme.
Kernmaterialien für Motorrotoren
Stahl ist das vorherrschende Baustoff für Motorrotoren und erfüllt anspruchsvolle mechanische Anforderungen an Hochgeschwindigkeitsdrehung, Drehmomentübertragung und Zentrifugallastwiderstand.
Kohlenstoffstahl und Legierstahl: Für Rotorachse und integrierte schwere Rotorkörper verwendet.Es kann starken mechanischen Stoß und langfristigen Hochgeschwindigkeitsbetrieb ertragenFür Hochleistungsrotoren wird modifizierter Legierungsstahl ausgewählt, um die Härte und Müdigkeitseigenschaften weiter zu verbessern.
Schlüsselherstellungsprozesse (Schmiedereiorientiert)
Das Schmieden ist ein kritischer Formprozess für hochfeste Motorrotoren, der die interne Metallkornstruktur verbessert, um im Vergleich zum Gießen eine überlegene mechanische Leistung zu erzielen.
Herstellung von Rohstoffen
Die Auswahl der Massivstahl-Billetten erfolgt nach den Anforderungen an die Rotordimensionen und vor dem Erhitzen werden Oberflächenfehler entfernt.
Schmieden auf Heiß
Die Stahlspitze wird auf die richtige Schmiedetemperatur erhitzt und dann unter einer schweren Schmiedepresse verformt.Metallkörner strömen entlang der kraftträgerischen Kontur des RotorsDas geschmiedete Rohmaterial erhält eine hohe Dichte und eine hervorragende mechanische Festigkeit, die für Rotoren geeignet ist, die unter hohen Belastungen und hohen Geschwindigkeiten arbeiten.
Wärmebehandlung
Nach dem Schmieden wird eine Wärmebehandlung einschließlich dem Abkühlen und Härten durchgeführt, die die Härte, Zähigkeit und innere Belastung des Stahls optimiert und Verformungen oder Risse während des späteren Gebrauchs vermeidet..
Präzisionsbearbeitung
Der geschmiedete Rotor wird durch Drehen, Bohren und Schleifen bearbeitet.
Dynamisches Ausgleichssystem
Dies ist ein unerlässlicher Qualitätsschritt. Die Ungleichgewichtsmasse wird durch Fräsen oder Bohren nach den ISO 1940‐1 Ausgleichsnormen entfernt.Lärm und Lagerschäden im Betrieb.
Endkontrolle
Vor der anschließenden Motormontage werden die Abmessungen, die zerstörungsfreie Prüfung auf Schmiedefehler und die visuelle Inspektion durchgeführt.
Referenz der Produkte:
| Material | 50Mn, DG20Mn, 25Cr2Ni4MoV, 34CrNiMo6 |
|
Maximalgewicht |
50T |
| Anwendung |
Verbindungswelle zwischen Hauptmotor und Reduktor, Hauptmotor und Getriebe, Hauptmotor und Universalspindel |
|
Schmelzprozess |
Der Wert der Verringerung wird durch die Verringerung der Verringerung der Verringerung der Verringerung der Verringerung der Verringerung der Verringerung der Verringerung der Verringerung der Verringerung der Verringerung der Verringerung der Verringerung der Verringerung der Verringerung der Verringerung der Verringerung der Verringerung. |
|
Herstellungsprozess |
Schmieden + Wärmebehandlung + Rohbearbeitung + Endbearbeitung
|
|
Schmiedeverhältnis |
≥ 3.5 |
|
Anwendbare Norm |
ASTM,ASME,DIN,JIS,ISO,BS,API,EN |
|
Durchführungsstandard |
JB/GB/EN/DIN/JIS/ASME/ASTM/ISO |
|
Zertifizierungsstelle |
ABS,DNV,BV,GL,KR,CCS,LR,NK,RINA,RS |
|
Lieferbedingungen |
Rohbearbeitung ((N+T); Endbearbeitung ((Q+T) |
|
Prüfmaschine |
Spektrograph,UT-Gerät,Zug- und Kompaktheitstestmaschine,Metalloskop,Außenmikrometer,Bohrzeigegerät,Härteprüfmaschine |
|
Dienstleistungen |
Unsere Dienstleistungen umfassten Schmieden, Verarbeitung, Wärmebehandlung, Fertigbearbeitung, Verpackung, lokale Logistik, Abfertigung von Kunden und Seeverkehr.Wir haben die Anforderungen der Kunden als das wichtigste genommen., und auf die Qualität der Produkte achten. |
Verfahren:
Qualitätskontrolle des Schmiedeprozesses:
Benutzerdefinierte Eigenschaften
|
Materialelemente |
C | - Ja. | In | P | S | Die | Ni | - Das ist Mo. | V |
| 50Mn | 0.48 zu 0.56 | 0.17-0.37 | 0.70-1.00 | ≤ 0035 | ≤ 0035 | ≤ 025 | ≤ 030 | - Ich weiß nicht. | - |
| DG20Mn | 0.17-0.24 | 0.17-0.34 | 0.70-1.00 | ≤ 0035 | ≤ 0035 | ≤ 025 | ≤ 025 | - Ich weiß nicht. | |
| 25Cr2Ni4MoV | ≤ 025 | ≤ 023 | ≤ 053 | ≤ 0006 | ≤ 0004 | ≥ 162 | ≥ 3.75 | ≥ 033 | ≥ 009 |
| 34CrNiMo6 | 0.30 zu 0.38 | ≤ 0040 | 0.50 zu 0.80 | ≤ 0035 | ≤ 0035 | 1.30-1.70 | 1.30-1.70 | 0.15 zu 0.30 |
|
Mechanische Eigenschaften |
Ich habe dich nicht gesehen. |
TS/Rm ((Mpa) |
Die in Absatz 1 Buchstabe a genannten Angaben werden in Anhang I der Verordnung (EU) Nr. 528/2012 aufgeführt. |
EL/A5 ((%) |
RA/Z(%) |
Art der Kerbe |
Schlagenergie |
HBW |
| 50Mn | Ø25 | ≥ 645 | ≥ 390 | ≥ 13 | ≥ 40 | V | ≥31 | ≤ 255 HBS |
| DG20Mn | Ø25 | ≥ 450 | ≥ 275 | ≥ 24 | ≥ 50 | |||
| 34CrNiMo6 | Ø15 | 750 bis 900 | 450 bis 600 | ≥ 13 | ≥ 55 Jahre | V | -40°C≥20 | ≤ 269HBS |
Handelsklausel
| MOQ | 1 PC |
| Lieferzeit | 30-60 Tage |
| Paket | Sperrholzpaletten, Stahlrahmen |
| Lieferbedingungen | Die in Absatz 1 genannten Bedingungen gelten nicht für die in Absatz 1 genannten Waren. |
| Zahlungsbedingungen | T/T, LC |
| Art der Schifffahrt |
Durch den Ozean, durch die Luft |
Vorteil
![]()
Ansprechpartner: Mr. Arnold
Telefon: +86-15-15-15-81-878
Faxen: 86-512-58360318